

Résumer cet article avec :
Lubrification usinage : méthodes et fluides de coupe
⏱ 9 min de lecture


En usinage par enlèvement de matière, la lubrification n’est pas une option. C’est une condition de performance. Sans elle, vos outils s’usent prématurément, les pièces se déforment et la qualité de surface chute. Pourtant, choisir le bon lubrifiant pour vos opérations de tournage, fraisage ou perçage n’est pas toujours simple. Huile entière, micro-émulsion, micro-lubrification quantité minimale (MQL) : chaque méthode correspond à des besoins précis. Berner vous guide pour faire le bon choix.
Ce qu'il faut retenir :
- La lubrification en usinage réduit les frottements, refroidit la zone de coupe et évacue les copeaux.
- Il existe plusieurs types de fluides d’usinage : huiles entières, micro-émulsions, lubrification par brouillard et micro-lubrification (MQL).
- Le choix du lubrifiant dépend du matériau usiné (acier, fonte, aluminium, titane, cuivre, laiton…) et du type d’opération.
- Berner propose une gamme complète d’huiles de coupe et de perçage adaptées aux professionnels de la maintenance industrielle.
- Un arrosage abondant et continu, démarré avant l’usinage, est indispensable pour préserver la durée de vie de vos outils.
En usinage par enlèvement de matière, la lubrification n’est pas une option. C’est une condition de performance. Sans elle, vos outils s’usent prématurément, les pièces se déforment et la qualité de surface chute. Pourtant, choisir le bon lubrifiant pour vos opérations de tournage, fraisage ou perçage n’est pas toujours simple. Huile entière, micro-émulsion, micro-lubrification quantité minimale (MQL) : chaque méthode correspond à des besoins précis. Berner vous guide pour faire le bon choix.
Pourquoi la lubrification est-elle indispensable en usinage ?
Lors d’une opération d’usinage, l’outil de coupe entre en contact direct avec la matière. Ce contact génère de la chaleur, des frottements et des contraintes mécaniques importantes. Le fluide d’usinage joue alors un rôle central.
Voici les quatre fonctions principales d’un lubrifiant en usinage :
- Réduire les frottements entre l’outil, le copeau et la pièce. Un bon lubrifiant forme un film entre les pièces en mouvements et diminue l’usure de l’outil.
- Refroidir la zone de coupe. La chaleur générée est l’ennemi n°1 des outils. Le fluide évacue cette chaleur pour limiter les déformations thermiques et prolonger la durée de vie des outils.
- Évacuer les copeaux. En perçage, taraudage ou rainurage, les copeaux peuvent bloquer l’outil. L’arrosage par jet facilite leur évacuation et prévient le bourrage. Consultez aussi notre guide sur le choix des tarauds et filières pour optimiser vos opérations de filetage.
- Protéger les surfaces usinées et la machine. Un bon lubrifiant assure une action anticorrosion sur la pièce et les éléments de la machine.
Résultat : moins de casse outil, de meilleures tolérances, un meilleur état de surface. La lubrification, c’est de la productivité en bouteille.
Quels sont les différents types de lubrification en usinage ?
Il n’existe pas de solution universelle. Le travail des métaux demande une approche adaptée selon la machine, l’opération et le matériau. Voici les principales méthodes utilisées en atelier.
L’arrosage par jet : la solution classique pour tour et centre CNC
L’arrosage abondant et continu est la méthode de référence en usinage traditionnel. Un jet orientable, positionné via une buse réglable, dirige le fluide directement sur l’arête coupante. Cette technique est particulièrement adaptée aux centres d’usinage CNC, aux tours automatiques et aux fraiseuses sur banc.
Points clés à retenir :
- Commencer l’arrosage avant de démarrer l’usinage pour éviter les chocs thermiques sur l’outil.
- Diriger le jet avec précision sur l’arête coupante pour maximiser l’efficacité.
- Préférer un système modulaire avec buse flexible pour s’adapter à chaque configuration machine.
L’arrosage par jet convient aux opérations intégrées sur machine centralisée comme aux postes manuels.
La micro-lubrification (MQL) : moins de fluide, plus d’efficacité
La micro-lubrification quantité minimale (MQL) consiste à projeter un brouillard d’air et de lubrifiant directement sur la zone de coupe. Cette technique réduit considérablement la consommation de fluide tout en maintenant d’excellentes performances.
Elle est particulièrement adaptée :
- Aux opérations sur CNC et centres d’usinage haute vitesse.
- Aux matériaux sensibles à la chaleur ou à l’humidité.
- Aux ateliers souhaitant réduire les coûts de gestion des fluides et les impacts environnementaux.
La micro-lubrification nécessite un système de pompe dédié et des buses calibrées pour doser précisément le mélange air/huile.
L'avis de l'expert
« En usinage industriel, la qualité du lubrifiant est aussi déterminante que celle de l’outil. Une huile de coupe bien choisie peut multiplier par deux ou trois la durée de vie d’un foret ou d’une plaquette. Chez Berner, nous recommandons systématiquement de démarrer l’arrosage avant la coupe et de vérifier la concentration du fluide chaque semaine sur les systèmes centralisés. Un fluide dégradé coûte bien plus cher que son remplacement. » — Spécialiste produit Berner
Sélection de produits recommandés
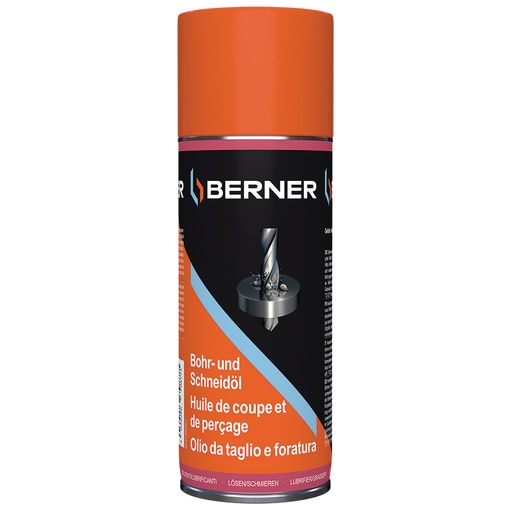
Huile de coupe et de perçage
- Améliore la finition de surface
- Prolonge la durée de vie des outils de coupe et de perçage
- Adapté à la plupart des métaux
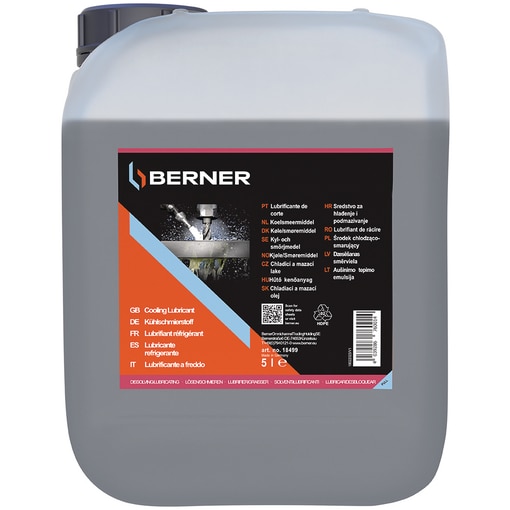
Micro-émulsion d'usinage
- Excellente lubrification : prolonge la durée de vie de l’outil
- Dégagement de chaleur réduit : assure des tolérances plus serrées
- Longue durée de conservation de l’émulsion mélangée
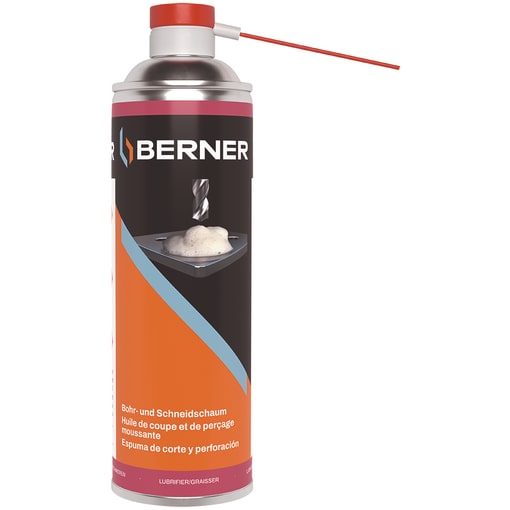
Huile de coupe et de perçage moussante
- Mousse lubrifiante adhérente pour une application stable dans toutes les orientations, y compris sur les surfaces verticales
- Prolonge la durée de vie des outils de perçage et de coupe
- Aucun nettoyant requis : se rince à l’eau
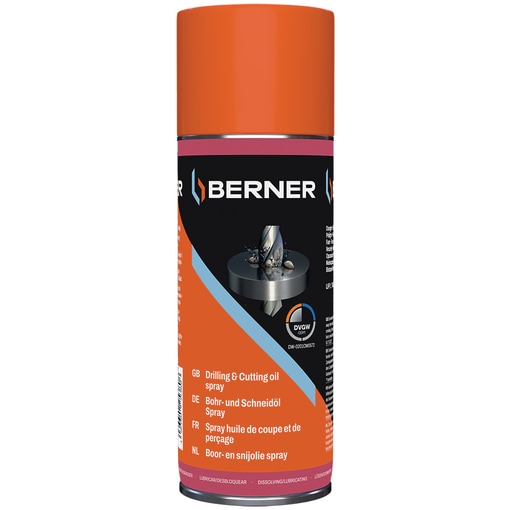
Huile de coupe et de perçage DVGW
- Peut être utilisée pour les conduits d’eau potable : testée et certifiée DVGW (règ. n° DW-0201CM0572)
- Prolonge la durée de vie des outils de perçage et de coupe
- Aucun nettoyant requis : peut être rincé à l’eau
Quelle est la différence entre la lubrification et le graissage ?
La lubrification désigne l’utilisation d’un fluide (liquide ou brouillard) pour réduire les frottements entre des pièces en mouvement à grande vitesse, comme en usinage. Elle assure également un rôle de refroidissement et d’évacuation des copeaux.
Le graissage, lui, fait référence à l’application d’un lubrifiant semi-solide (graisse) sur des mécanismes lents ou intermittents : roulements, glissières, engrenages. La graisse adhère aux surfaces et résiste au déplacement, là où un fluide liquide ne tiendrait pas.
En résumé : on lubrifie les zones de coupe et les outils en mouvement rapide. On graisse les mécanismes porteurs à vitesse lente ou modérée. Les deux sont complémentaires dans un atelier de maintenance industrielle. Pour en savoir plus sur les graisses mécaniques et leur sélection, consultez notre article sur les lubrifiants adhésifs industriels.
Quels sont les 4 types de lubrifiants utilisés en usinage ?
Il existe quatre grandes familles de fluides d’usinage, chacune adaptée à des applications spécifiques :
- Les huiles entières : huiles minérales pures, sans eau. Excellente lubrification, pouvoir lubrifiant maximal. Idéales pour les opérations lentes et difficiles comme le taraudage, le filetage ou le rodage. Elles génèrent moins de mousse et offrent une bonne protection anticorrosion.
- Les fluides d’usinage en émulsion (huiles solubles) : mélange d’huile et d’eau. Bon compromis entre lubrification et refroidissement. Très utilisées en tournage et fraisage. La concentration du mélange s’adapte selon l’opération.
- Les fluides semi-synthétiques : base aqueuse avec une faible teneur en huile et des additifs chimiques. Bonnes performances de refroidissement, facilement filtrables.
- Les fluides synthétiques : sans huile minérale, à base de composés chimiques. Excellente transparence pour le contrôle de la pièce, idéaux pour la rectification.
Le choix dépend de l’opération, de la matière usinée et des contraintes machine. Pour aller plus loin, découvrez notre guide complet sur comment bien choisir ses lubrifiants industriels. En cas de doute, les experts Berner sont à votre disposition pour vous orienter.
Comment choisir son lubrifiant selon le matériau usiné ?
Le matériau influe directement sur le comportement de l’outil et sur les risques thermiques. Voici un repère rapide pour adapter votre choix :
- Acier et fonte : émulsion standard ou huile entière pour les opérations de finition. La fonte peut s’usiner à sec en ébauche, mais une lubrification reste conseillée pour la finition.
- Les aciers inoxydables : selon les différents types d’inox, l’huile de coupe entière ou l’huile soluble devra être riche en additifs extrême pression. L’inox évacue mal la chaleur et se durcit quand il est travaillé.
- Aluminium : huile entière ou émulsion concentrée. Attention au risque de collage de l’aluminium sur l’outil sans lubrification suffisante.
- Cuivre et laiton : huile entière recommandée. Ces matériaux réagissent mal aux fluides à base d’eau et aux additifs agressifs.
- Titane : le titane est sensible à la chaleur et à l’usure des outils. Un fluide à haute pression avec pompe haute pression est conseillé pour évacuer la chaleur en perçage profond.
- Composites : l’usinage à sec ou sous air comprimé est souvent préféré pour éviter l’absorption d’humidité par les fibres. Renseignez-vous auprès du fabricant de la pièce.
Pour chaque matériau, le point commun reste le même : un robinet de réglage du débit bien calibré et une buse positionnée avec précision sur l’arête coupante font toute la différence.
Les produits Berner pour la lubrification d’usinage
Berner propose une gamme complète de lubrifiants de production, disponibles sur shop.berner.eu, pour répondre à tous les besoins de lubrification en usinage. Voici les références clés :
Huile de coupe et de perçage
L’huile de coupe et de perçage Berner est une huile entière haute performance. Elle convient à l’acier, l’aluminium, le cuivre et de nombreux alliages. Sa formulation réduit l’usure des outils et limite l’échauffement lors des opérations de coupe et de perçage. Disponible en plusieurs conditionnements.
Micro-émulsion d’usinage
La micro-émulsion d’usinage Berner (5 L) offre une excellente lubrification en prolongeant la durée de vie de l’outil. Son dégagement de chaleur réduit assure des tolérances plus strictes. Adaptée aux centres CNC et tours automatiques.
Huile de coupe et de perçage moussante
L’huile moussante Berner (400 ml) améliore le transport des copeaux grâce à sa texture. La réduction du développement de chaleur garantit des tolérances plus strictes. Format pratique pour les postes manuels et les petites séries.
Huile de coupe et de perçage DVGW
L’huile DVGW Berner est certifiée pour les installations gaz. Elle est spécialement adaptée aux travaux sur canalisations et raccords métalliques nécessitant une conformité réglementaire stricte.
Témoignage client :
« J’utilise l’huile de coupe Berner depuis un an sur notre tour CNC. La différence sur la durée de vie des plaquettes est nette : on a facilement gagné 30 % avant remplacement. Le conditionnement en bidon est pratique pour le remplissage du réservoir. Je recommande. » — Rémi T., technicien en maintenance industrielle, région lyonnaise.